補正とは?摩耗の種類・測定・CNC補正設計の基礎知識
「工具が摩耗したらオフセットを入れる」という対処だけでは、加工不良や工具破損のリスクを抑えきれない場面があります。
実際には、摩耗の種類によって「補正で対応できるもの」と「工具交換すべきもの」が異なり、判断を誤ると寸法不良の流出や突発的なびびり・工具折損につながります。センサの選び方や信号処理の設計次第で、補正の精度と信頼性は大きく変わります。
この記事では、旋削・フライス・穴あけを対象に、工具摩耗の種類と補正適性、測定手法の比較、CNC補正アルゴリズムの設計方法、導入・運用時の注意点まで、製造業の設計・生産技術担当者向けに体系的に解説します。
目次
工具摩耗補正とは
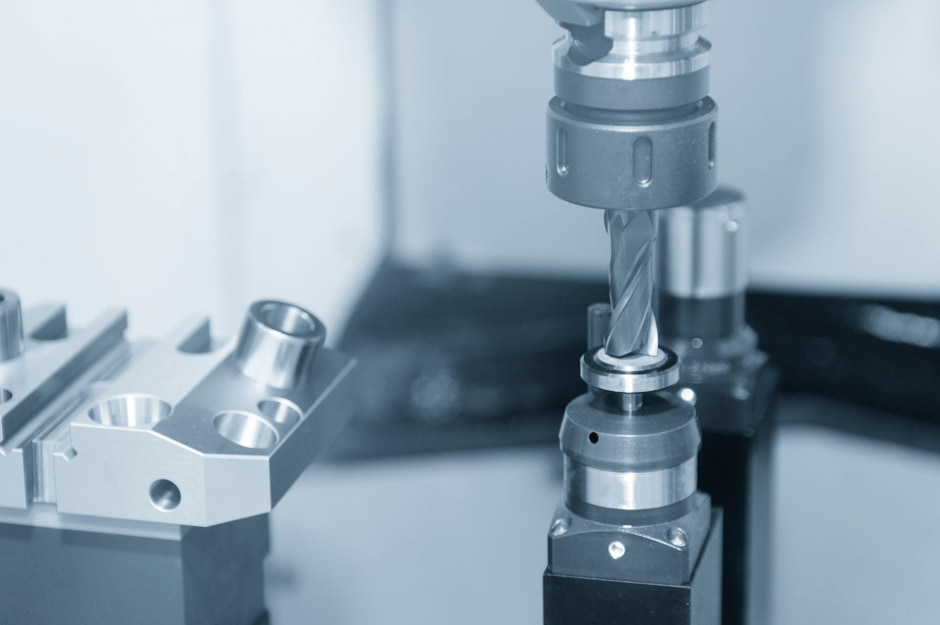
工具摩耗補正とは、切削加工において工具が摩耗することで生じる寸法誤差や加工精度の低下を、CNCの補正機能やセンサ計測によって自動的に修正する技術です。工具は使用に伴って切れ刃が摩耗し、刃先位置が変化するため、工具長補正値や工具径補正値がずれていきます。その変化をオフセットテーブルに反映することで、寸法精度を維持したまま加工を継続できます。
ただし、工具摩耗補正が有効に機能するのは、再現性のある定常摩耗や緩やかな刃先後退が対象です。チッピングや大きな欠損、急激なコーティング剥離は原則として交換対象であり、これらを補正で押し切ろうとすると不良流出や工具破損のリスクが高まります。補正と交換の判断基準を正しく設計することが、摩耗補正システムの出発点です。
工具摩耗の種類と補正適性
工具摩耗は、切れ刃が使用に伴って徐々に失われる通常摩耗と、衝撃・熱・溶着・剥離によって突然進行する異常損傷に大別されます。見かけが似ていても補正の可否は異なるため、種類ごとの特性を把握することが重要です。
補正に乗せやすい摩耗:逃げ面摩耗とコーナ摩耗
逃げ面摩耗は比較的予測しやすく、平均逃げ面摩耗幅VB(切れ刃の逃げ面に生じる帯状摩耗の平均幅)で管理しながらオフセット補正に乗せやすい典型例です。コーナ摩耗も寸法誤差と直結するため補正適性は中〜高で、定量的な管理が可能です。
補正の対象外となる損傷:チッピング・塑性変形・剥離
チッピングや割損は、寸法補正で一時的に帳尻を合わせられるように見えても、切削抵抗や表面生成機構が急変するため、不良流出や工具破損のリスクを高めます。ツールセッタを用いた現場運用でも、補正量が大きすぎる場合はチッピングや折損と見なしてアラームで停止させる運用が一般的です。
次の表は、実務上よく遭遇する摩耗・損傷形態を整理したものです。
| 摩耗・損傷形態 | 典型的な観察特徴 | 支配メカニズム | 主な影響 | 補正適性 |
| 逃げ面摩耗 | 切れ刃後方に帯状摩耗幅が成長 | こすり、アブレシブ摩耗 | 寸法ずれ、切削抵抗増加、寿命低下 | 高い |
| すくい面摩耗・クレータ摩耗 | すくい面にくぼみ状摩耗 | 高温下の拡散、化学反応 | 刃先弱化、破断誘発、切りくず流れ変化 | 中程度 |
| 境界摩耗・二次境界摩耗 | 切込み境界に局所摩耗 | 加工硬化層、酸化、局所高温 | 段差、面粗さ悪化、局所欠損 | 中程度 |
| コーナ摩耗 | コーナ部に集中した摩耗 | 接触集中、熱負荷、擦過 | 寸法誤差、面粗さ悪化 | 中〜高 |
| 構成刃先・溶着 | 刃先に被削材が付着・脱落 | 凝着、摩擦、潤滑不足 | むしれ、寸法ばらつき、面粗さ悪化 | 低い |
| 塑性変形 | 刃先がだれる、丸まる | 高温軟化、熱負荷、強度不足 | 急激な寸法変化、抵抗増加 | 低い |
| チッピング | 稜線の微小欠け | 衝撃、振動、溶着脱落 | 面粗さ悪化、抵抗急増、摩耗加速 | 低い |
| フレーキング・コーティング剥離 | 膜のはく離、片状欠落 | 熱サイクル、密着不足、衝撃 | 摩耗急進、寿命短縮、挙動不安定 | 低い |
| 割損・大欠損 | 刃先の大破断 | 過負荷、取付不良、断続衝撃 | 即時不良・設備損傷リスク | 不可 |
近年の切削工具ではPVD(物理蒸着法)/CVD(化学蒸着法)皮膜が耐摩耗性・耐酸化性・耐欠損性を大きく左右します。皮膜の密着性や刃先形状処理が不十分だと、皮膜離脱が寿命の支配要因になるため、コーティング剥離は独立した損傷形態として管理する必要があります。高Al系PVD、ナノ多層膜、刃先前後処理、ドラッグフィニッシュなどが密着性改善と寿命延長に直結します。
工具摩耗が加工品質に与える影響と評価指標
寸法精度・面粗さへの波及
工具摩耗が最初に表面化するのは、たいてい寸法精度のずれか仕上げ面の悪化です。とくに逃げ面摩耗や刃先後退は工具の実効位置を変えます。摩耗が進むと切削抵抗も増えるため、工具たわみや主軸・送り系への負荷が増し、幾何学的な刃先後退以上の寸法誤差を生みます。工具摩耗そのものに加え、摩耗に伴う切削力増加をモデルに取り込むと誤差予測精度が向上し、加工誤差を大幅に低減できた事例があります。
表面粗さとの関係も単純ではありません。理論粗さは送りとコーナRから計算できますが、実粗さは溶着、びびり、摩耗した刃先の擦過、バニシング不足などで大きく変わります。補正の成否を評価する際には、寸法だけ合っていても粗さが悪化していれば不十分であり、Ra(算術平均粗さ)またはRz(最大高さ粗さ)を図面仕様に沿って併記する必要があります。
切削力・振動の増加を見逃さない
加工力と振動は、摩耗補正の「見えない副反応」を捉える指標です。逃げ面摩耗量VBの増加に応じて主分力・背分力・送り分力が増え、切削抵抗増加はそのまま工具たわみ、熱発生、びびりへの感受性増大につながります。びびりは表面粗さ悪化だけでなく工具摩耗促進と破損にもつながるため、寸法だけでなく力・振動の増加率も監視するほうが安全です。
実務で使える5つの評価指標
実務で使いやすい評価指標は次の5つです。
- 工具摩耗量:平均逃げ面摩耗幅VB、最大逃げ面摩耗、クレータ深さKT(くぼみの深さ)、ドリルの外周・マージン・チゼルエッジ摩耗幅など
- 寸法誤差:目標寸法との差($e_d = x_{\text{meas}} - x_{\text{target}}$)
- 表面粗さ:Ra(算術平均粗さ)またはRz(最大高さ粗さ)を図面仕様に合わせて管理
- モデル誤差:摩耗推定や寸法予測にはRMSE(二乗平均平方根誤差)や$R^2$(決定係数)を使用
- 経済指標:工具費、段取り時間、機械停止時間、不良率、生産性
補正系では、RMSEが小さいだけでは不十分です。オフセットを入れたあとの部品寸法、公差内率、粗さ、再加工率、不良流出件数で最終判定する姿勢が重要です。これらは「最終品質で評価する」姿勢の重要性を示しています。
工具摩耗の測定方法と手法の選び方
直接法と間接法の違い
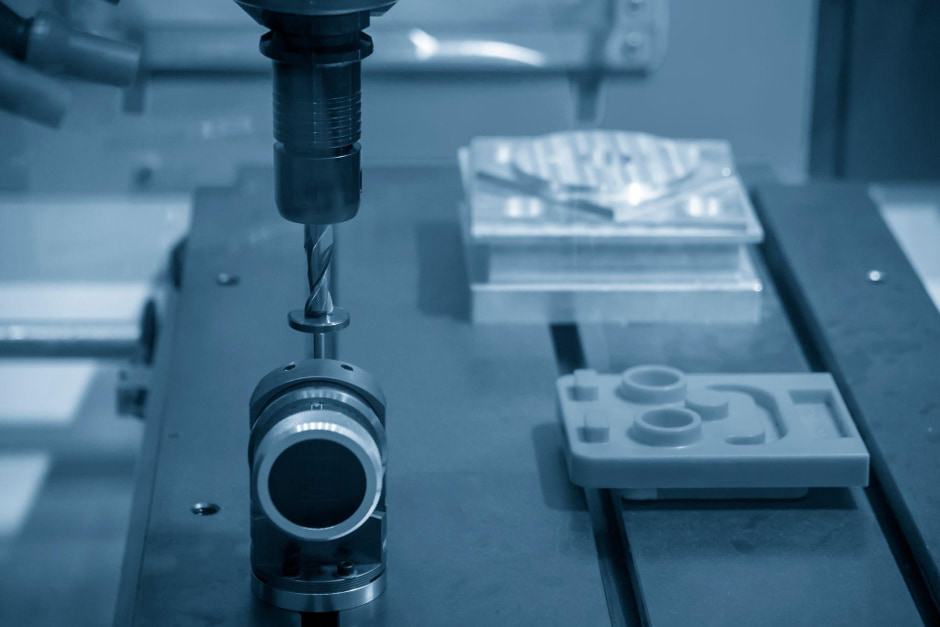
工具摩耗の測定法は、直接法と間接法に大別されます。直接法は工具そのものの寸法・形状変化を測る方法です。顕微鏡やデジタルマイクロスコープによる観察、機上での画像処理、ツールセッタやレーザーツールセッタによる自動計測がその代表です。間接法は、切削力や主軸電流・振動といった加工中の物理信号をリアルタイムに取得して摩耗状態を推定する方法で、AE(アコースティックエミッション)や切削音の分析もこのカテゴリに含まれます。オンマシン計測・インプロセス計測・プロセス監視は、品質管理とプロセス管理の両面から重要です。
ツールセッタやレーザーツールセッタは、工具長・工具径・折損・刃先位置変化を高精度に機上測定する方式です。接触式ツールセッタは1µm級の繰返し精度で工具長や熱変位、折損を検出でき、補正に直結させやすいのが利点です。非接触のレーザ方式は、回転中工具の長さ・径・折損・摩耗確認に強く、クーラント中でもノイズ除去やエアバリア設計で実用性を確保し、超小径工具にも対応できます。
間接法の最大の魅力は、加工を止めずに監視できることです。切削力は摩耗との相関が高い一方、動力計は高価で設置性に制約があります。振動センサや主軸電流・サーボ負荷を使う方法は比較的安価で導入しやすく、AEは高周波情報によって微小欠損や初期異常の感度が高いのが強みです。AEのFFT(フーリエ変換)解析により切削力に比例関係を持つ特徴が得られ、切削動力計では判断できない30µm程度の微細欠損まで検知できた事例があります。
切削音を使う監視は、コストの低さが魅力です。バンドパスフィルタ処理と強制振動の整数倍成分の抽出により、切削条件や固定状況の違いによらず工具摩耗推定の可能性が示されています。センサ追加コストが低く、既設機への後付けが容易なため、現場導入の第一歩として有力です。
代表的な測定手法の比較
次の表は、代表的な測定手法を利点・欠点・推奨用途で比較したものです。
| 測定手法 | 典型的な対象 | 利点 | 欠点 | 推奨用途 |
| 顕微鏡・デジタルマイクロスコープ | VB、KT、刃先後退、欠損 | 教師データとして最も信頼しやすい | 加工停止が必要、段取り負荷大 | 基準測定、工程立上げ、AI学習用ラベル |
| 画像解析・機上撮影 | 逃げ面摩耗幅、刃先輪郭 | 自動定量化しやすい、履歴化しやすい | 照明・切粉・コントラスト制御が必要 | NC旋盤・ミーリングの半自動/自動監視 |
| 接触式ツールセッタ | 工具長、折損、熱変位、摩耗起因の長さ変化 | 1µm級で安定、補正に直結 | 形状摩耗そのものは見えない | CNCの工具長補正、折損監視、無人運転 |
| レーザーツールセッタ | 回転工具長・径、折損、摩耗 | 非接触、高速、微小工具対応 | 汚れ・クーラント対策が必要、コスト高 | 高速主軸、小径工具、動的測定 |
| 切削力・動力計 | 摩耗進行、欠損、異常負荷 | 相関が高く説明しやすい | 高価、設置制約大 | 研究開発、基準モデル構築 |
| 主軸電流・サーボデータ | 負荷変動、摩耗の兆候 | 既設信号を利用しやすい | 感度・特異度は低め | 低コスト導入、センサレス監視 |
| 振動加速度 | 摩耗、びびり、欠損 | 安価、後付けしやすい | 設置位置依存、機械固有振動の影響 | 旋削・フライスの現場監視 |
| AE | 微小欠損、初期異常、高周波変化 | 微細異常に高感度 | 高周波計測・ノイズ対策が必要 | 破損予兆、難削材、微細加工 |
| 切削音 | 摩耗兆候、異音 | 安価、非接触、導入容易 | 環境音の影響大 | 簡易監視、既設機の見える化 |
| タッチプローブ | ワーク原点、加工後寸法 | ワーク側補正に強い | 工具摩耗を直接は見ない | クローズドループ寸法補正 |
工具を測るか、ワークを測るか、プロセス信号から推定するかで思想が変わります。現場全体としては、「VBが0.15mmを超え、かつ面粗さRaが悪化し、かつ切削力RMS(二乗平均平方根)がベース比20%増加したら補正または交換」のような多条件化が、誤判定の低減に有効です。
補正アルゴリズムの設計
CNCの工具補正機能と基本的な補正則
補正を設計するときは、まず何を補正するのかを分ける必要があります。工具長補正・工具径補正・ノーズR補正のような静的幾何補正と、摩耗進行に応じた動的補正に分かれます。FANUC系では工具長補正としてG43/G44/G49、工具径補正としてG41/G42/G40が一般的です。ただし、半径/直径記法や符号規約はコントローラ依存なので、実機マニュアル優先が絶対条件です。
最も基本的な補正法はオフセットテーブル更新で、機上測定や加工後寸法測定で得た誤差 [e_k] に対して次の更新則を用います。
$[\text{Offset}_{k+1}=\text{Offset}_{k}-\lambda e_k]$
ここで [\lambda] は補正ゲインで、一般には [0<\lambda \le 1] の範囲で設定し、遅れや雑音が大きい場合は1より小さくします。軸方向の符号、旋盤X軸の直径指定/半径指定、工具番号と補正番号の対応は制御装置ごとに異なるため、式は原理形として理解し、実装時は必ず実機の軸定義に合わせます。
補正の全体像を整理すると、次のフローになります。
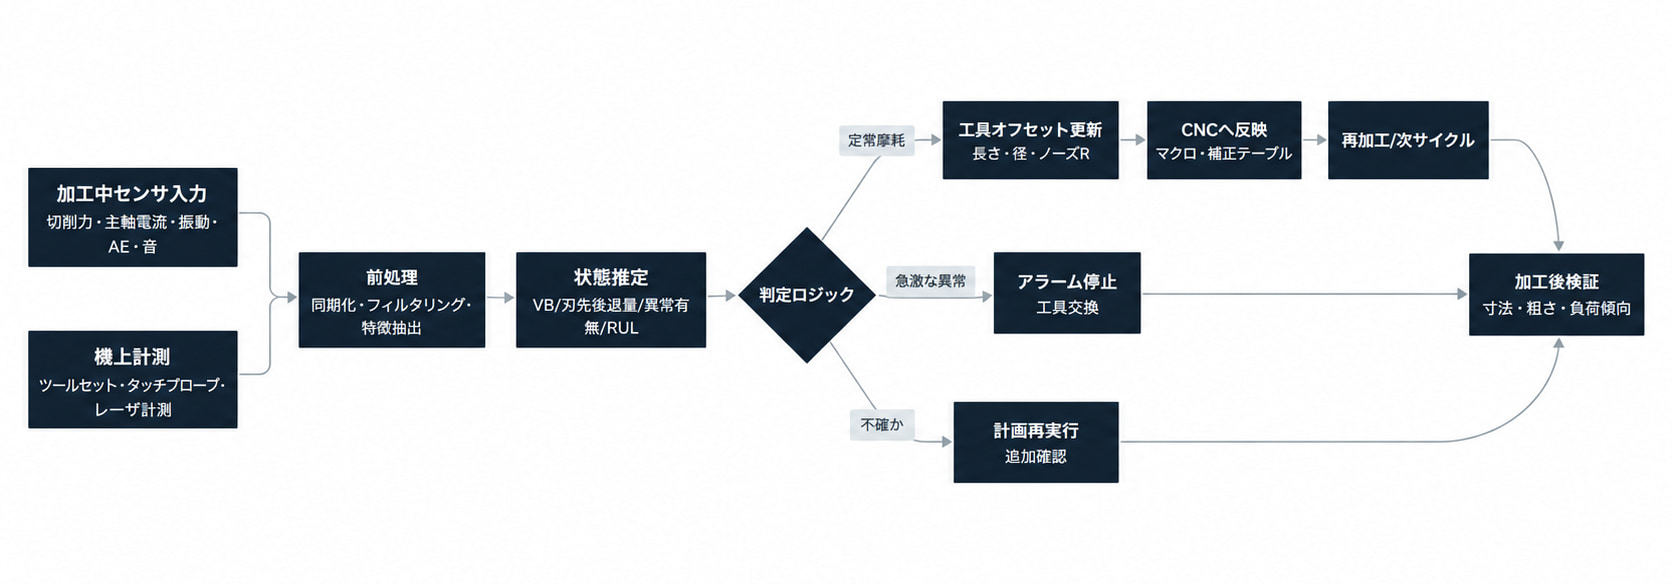
このフローは、プローブ計測、ツールセッタ、レーザ工具計測、工程内モニタリング、クローズドループ補正の各技術を統合したときの標準形です。手段は異なってもデータフローの構造は共通しています。
モデルベース補正とデータ駆動補正
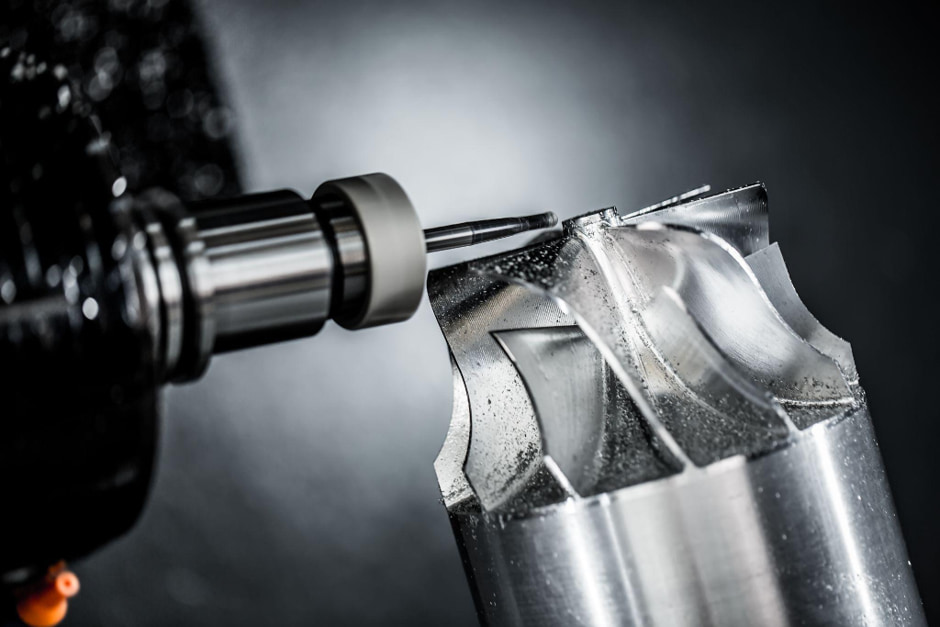
モデルベース補正は、近年とくに金型・自由曲面加工で有効性が高く示されています。被削材傾斜角と積算切削距離から刃先後退量を推定してNCデータを自動書換えする方法や、実切削距離・切れ刃位置ごとの摩耗・切削力増大をモデル化して工具経路修正を行う方法があります。3次元形状加工に対して、加工誤差の大幅な低減効果が確認されています。摩耗そのものの補正と、摩耗で増えた力によるたわみ補正を分離・合成できることが、モデルベース補正の本質です。
データ駆動補正では、センサ信号から直接、摩耗量や交換時期、場合によっては補正量そのものを推定します。ドリル加工の切削力時系列に対するLSTM(長短期記憶ネットワーク)による摩耗量推定や、画像・振動・AEと機械学習の組合せも報告されています。2025年以降は、物理モデルと機械学習を組み合わせたphysics-informed machine learningや、複数センサの融合が「研究室では高精度だが現場で弱い」という従来の弱点を埋める方向で進んでいます。
工具の交換タイミングの設計
工具の交換時期を「何回加工したら」という固定の回数管理だけで決めているケースは多いですが、これは必ずしも最適ではありません。摩耗の進み方は、被削材のロットばらつき、機械の熱変位、切削液の濃度など、現場の条件によって変動するからです。代表的な考え方は次の4種類です。
- 固定閾値型:VBや補正量が事前に決めた閾値を超えたら交換
- 予兆型:振動・AE・切削力・音の傾向変化を監視し、正常パターンからの逸脱で判断
- 残寿命推定型:センサ信号や摩耗モデルからRUL(残存寿命)を予測し、段取りのタイミングに合わせて計画的に交換
- 品質制約型:寸法精度や面粗さが図面公差の限界に達した時点で交換
固定閾値型はルールが単純で運用しやすい反面、摩耗の進み方が速かった場合に不良が先に出てしまうリスクがあります。予兆型は突発的な異常にも対応しやすいですが、正常パターンの定義と閾値の設定に実機データが必要です。残寿命推定型は工具を最後まで使い切ることで工具コストの最適化も図れます。品質制約型は品質保証の観点では最も直接的な判断基準で、インプロセス計測と組み合わせることで精度の高い判断が可能になります。
実際の現場では、補正量が想定より大きく変化した場合をチッピングや折損の兆候と見なし、アラームで停止させる運用が標準的です。「補正量の急変=異常」として閾値を設けることで、摩耗補正と交換判定を一つの補正テーブル上で管理できます。
摩耗補正システムの導入の流れ
管理対象と判定基準を先に決める
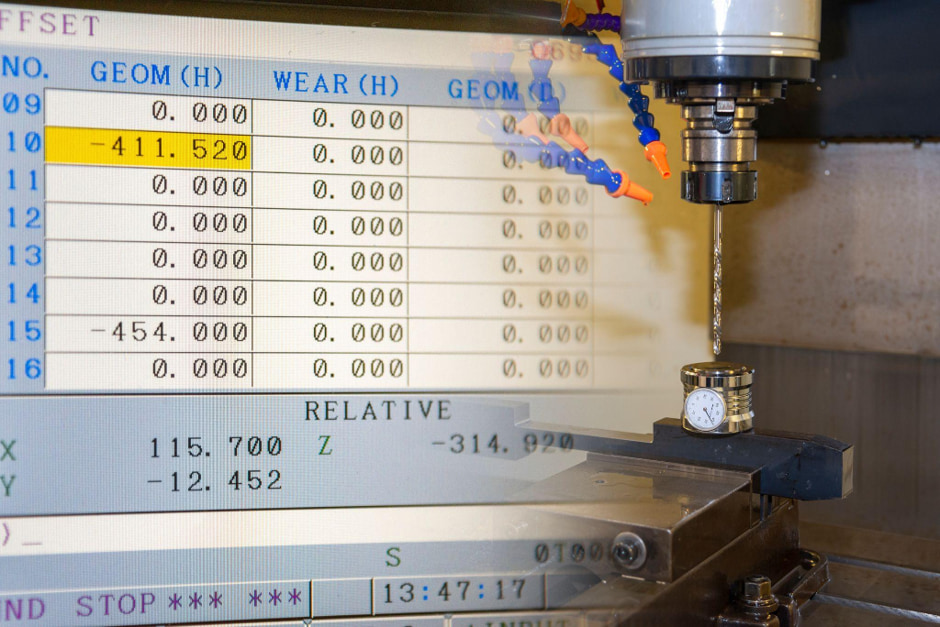
実装を成功させる鍵は、センサーやアルゴリズムの高度さよりも、CNC設定・信号処理・校正・運用ルールを一貫した系として設計することです。最初に決めるべきは「何を管理するか」です。寸法公差、面粗さ仕様、許容不良率、無人運転時間、交換方式を明確にしないまま導入を進めると、「摩耗は推定できたが何に使うかわからない」という状態になりがちです。
管理対象が決まったら、次は寿命判定の基準を明文化します。VBの上限値、刃先後退量、寸法誤差の許容幅、Ra/Rzの管理限界、切削力RMSの閾値といった基準を、停止・補正・交換の3段階に対応させて設定します。旋削であればVBや欠損基準、フライスであれば刃先位置ごとの不均一摩耗も考慮に入れる必要があります。この基準が曖昧だと、後の信号処理やアラームロジックが設計できません。
計測アーキテクチャの選択と基準データの収集
計測アーキテクチャの選択は、目的と予算によって変わります。高精度な量産加工にはツールセッタやタッチプローブ、レーザ計測を組み合わせた直接測定が基本になります。コストを抑えた導入であれば、主軸電流や振動のような既設信号を使った間接監視から始めるのも現実的です。研究開発フェーズであれば切削力・AE・画像の組み合わせが精度の高いデータを与えます。
基準データの収集は、AI導入を目指す場合でも、そうでない場合でも最初の重要工程です。新品工具から寿命末期までの摩耗状態を、寸法・粗さ・切削力・振動と紐付けて記録したデータが、その後の閾値設定やモデル構築の根拠になります。ツールセッタを使って工具交換ごとに工具長を自動記録するだけでも、摩耗の進行傾向を把握する有効なベースラインになります。
補正ロジックの段階化と校正・保護の組み込み
補正ロジックは段階化が重要です。小さな補正誤差はオフセットテーブルの自動更新で対応し、中程度の誤差は再計測を要求し、大きな補正量の変化はアラームで停止させる、という3層の判定を設計します。最初からすべてを全自動更新にすると、過補正や誤動作のリスクが増します。また、「幾何初期値」「摩耗補正値」「測定由来補正値」「禁止領域(上限)」は分離管理し、更新履歴を残す設計が望ましいです。誰がどの補正値を更新したのか追跡できない状態は、量産・無人運転において深刻なトラブルの原因になります。
ツールセッタやプローブの定期校正も、補正精度を維持するために欠かせません。センサの断線や異常出力を検知するヘルスモニタリング機能、オーバートラベル時の保護停止、補正値の上限管理、更新ログの保存も、実運用を安全に続けるための基本装備です。
パイロット運用と多品種への展開
導入後はパイロット運用として、従来の手動管理との比較(A/B比較)を一定期間実施し、不良率・工具寿命・段取り時間・機械停止時間の変化を数値で確認します。この段階で効果が確認できれば、工具番号ごとの個別モデルから、加工条件・材質・工具形状を変数として含む汎用モデルへの拡張が次のステップです。
機械剛性、主軸状態、センサ感度、クーラント状態、ワーク材ロットは時間とともに変化するため、モデルやしきい値の定期的な見直しを運用計画に組み込んでおくことも重要です。特に難削材や精密部品の加工ラインでは、季節による熱変位の変化や材料ロットの硬度ばらつきが補正精度に影響することがあります。
過補正・遅延・センサ故障への対策
過補正:温度変化と摩耗の誤認を防ぐ
補正システムを運用するうえで最も注意すべき問題の一つが、過補正です。機械が暖まる前と後では主軸の長さが数十µm単位で変化することがあり、この熱変位を摩耗と区別せずにオフセット更新すると、加工寸法の振れ幅がかえって拡大します。ツールセッタで工具長を計測する際は、機械の熱変位が安定した状態での計測を基本とすることが望ましいです。
対策としては、補正量に上限(デッドバンド)を設けることが有効です。例えば「1サイクルで更新できる補正量は最大○µmまで」と制限することで、突発的な誤信号によるオフセット急変を防げます。また、同じ方向への連続した補正が続く場合は再計測を要求するロジックを組み込むと、ドリフトと摩耗の区別に役立ちます。補正値の変化をログとして蓄積することで、振れ幅の傾向から機械状態の変化を早期に把握することにもつながります。
遅延:「見えたときには遅い」を防ぐ
摩耗を検知してから補正がCNCに反映されるまでの遅延は、特に摩耗が急速に進む難削材加工や高速連続加工で問題になります。フィルタ窓が長いほど信号のノイズは減りますが、その分だけ摩耗の変化に対する応答が遅れます。同様に、測定周期が粗い場合やNC書込みのタイミングがずれている場合も、「見えたときには遅い」状態になります。
サンプリング周波数と測定タイミングを加工サイクルに合わせて設計し、補正値がCNCに書き込まれるタイミングを事前に確認しておくことが必要です。インプロセス計測(加工中の計測)とポストプロセス計測(加工後の計測)のどちらを使うかも、遅延と精度のトレードオフに関わる設計判断です。
センサ故障と誤トリガへのフェイルセーフ設計
センサが故障した場合、補正システムが誤った信号を摩耗と判断して不適切な補正を続けるリスクがあります。フェイルセーフ(fail safe)とは、異常やトラブルが発生した際に機械やシステムが安全な状態へ移行する設計思想で、補正システムにも同様の考え方が必要です。
具体的には、センサの断線や異常値を検知した場合に補正更新を停止し、アラームで通知する仕組みが必須です。工具折損が発生すると切削負荷が急激に上昇または減少するため、切削力や主軸電流の急変を折損の判定条件として組み込むことで、補正システムと折損検知を連動させることができます。折損検知では加工中に切削負荷の波形変化をリアルタイムに監視し、急変したサイクルで即時停止させる運用が実用化されています。
補正上限、デッドバンド、再測定要求、二重確認ロジック、フェイルセーフ停止は、安定した無人運転を実現するための必須要素です。これらをシステムの設計段階から組み込んでおくことで、予期しない異常が発生した場合でも安全に停止できる体制を整えます。センサの多重化やバックアップ計測手段を備えることも、高精度・長時間の無人運転を支える上で有効な設計です。
工具摩耗補正を安定して機能させるためには、メトロールのツールセッタで再現性の高い工具長測定を
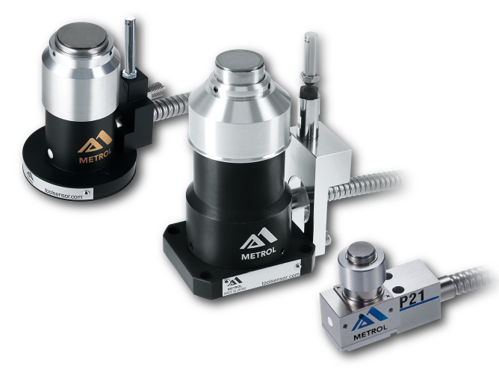
工具摩耗補正を安定して機能させるためには、正確で再現性の高い工具測定が不可欠です。測定が不安定だと、補正値がばらつき、品質や加工安定性に悪影響を与えます。そこで重要になるのがツールセッタです。
メトロールのツールセッタは、接触式による高い繰り返し精度と耐環境性により、クーラントや切粉の影響を受けにくく、μmオーダーの摩耗変化を安定して検出できます。
製品ページはこちら:https://www.metrol.co.jp/tool-setter/
メトロールの位置決めセンサの製品ラインナップ
高精度位置決めタッチスイッチ(位置決めセンサ)
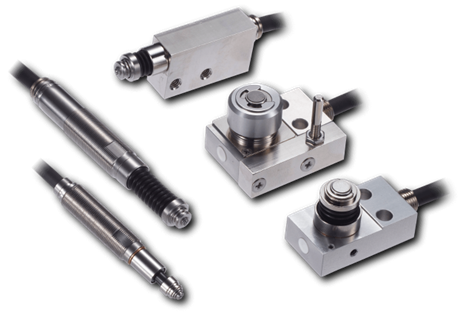
接触式の高精度スイッチで、工作機械やロボット、治具などの位置決めやワーク有無検出に用いられます。最大繰返し精度0.5µmと極めて高精度で、IP67の防水防塵性能を備え、悪環境下でも安定動作します。200種類以上の標準モデルがあり、狭所対応、高温対応、真空対応、低接触力タイプなどバリエーションが豊富です。
ツールセッタ(工具長測定センサ)
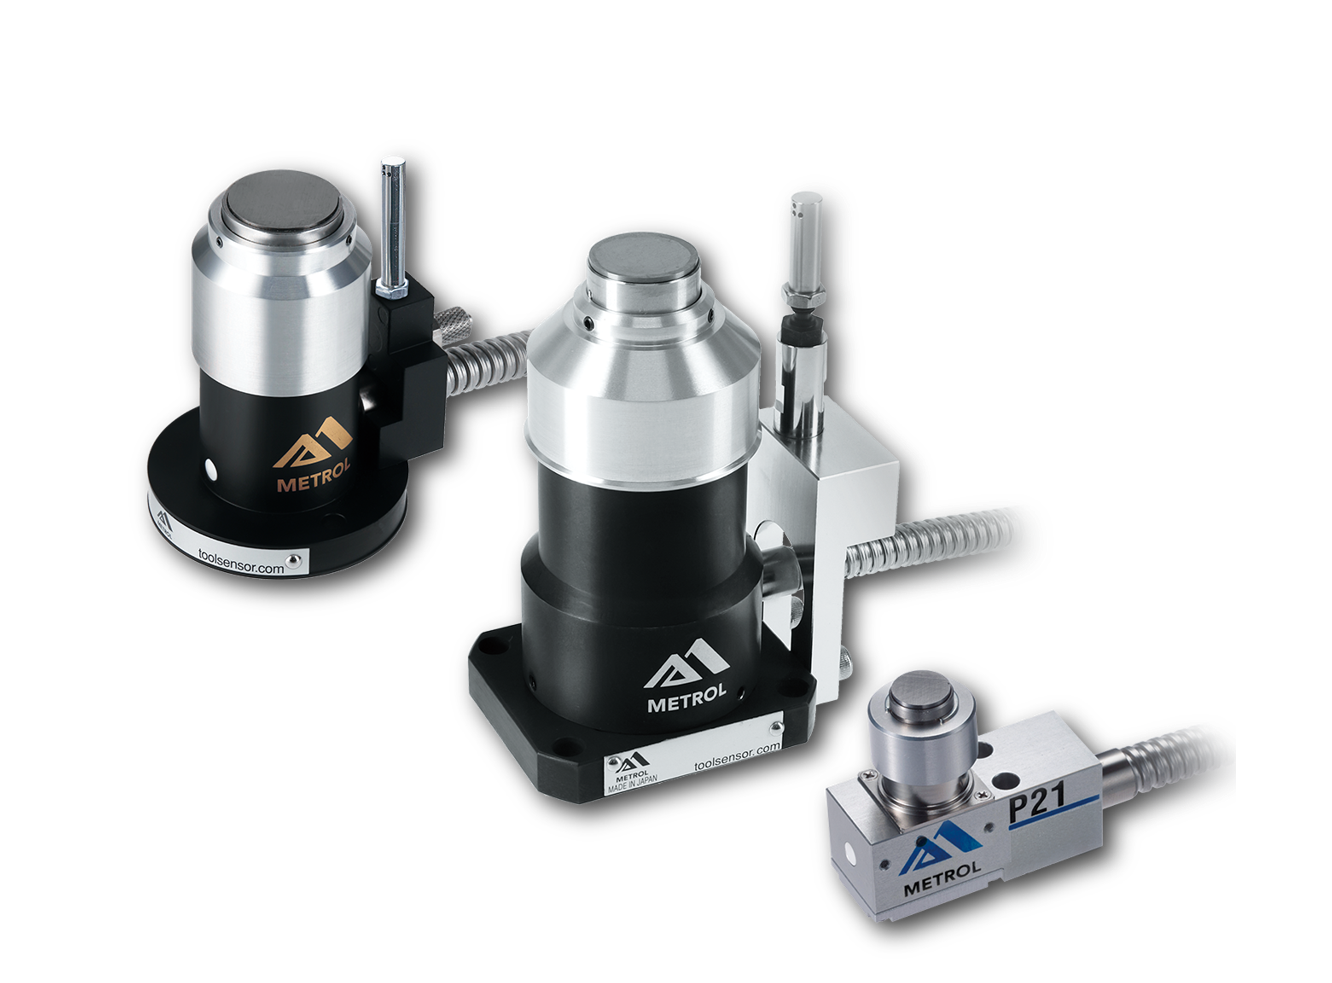
CNC工作機械や産業用ロボットに搭載し、工具長の測定や原点位置出し、工具折損検知などに使用される接触式センサです。工具の長さや摩耗、熱変位を機内で自動測定・補正することで加工不良を防止し、段取り時間を大幅短縮します。世界74ヵ国で50万台以上の出荷実績があるメトロールのベストセラー製品です。
タッチプローブ(機上測定プローブ)
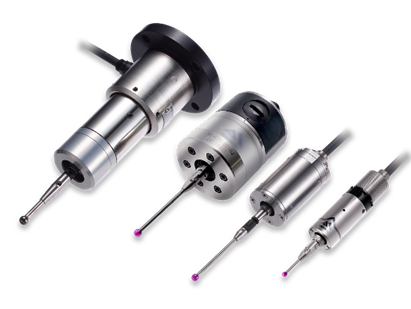
工作機械やロボットに搭載し、加工前のワーク位置決め(芯出し)や加工後の寸法測定を自動で行う機内計測用の接触式プローブです。繰返し精度1µmでワークの基準出し・寸法検査を自動化し、熟練者の手作業を置き換えることで段取り時間短縮や加工不良防止に貢献します。有線式と無線式(ワイヤレス)のモデルがあり、5軸加工機やロボットへの後付けニーズにも応えています。
エアマイクロセンサ(空圧式センサ)
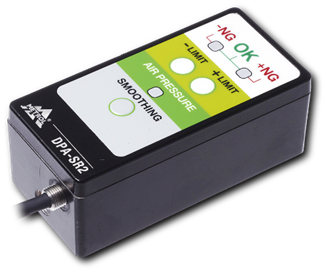
空気圧を利用した非接触センサで、ワークの着座状態を数ミクロン精度で検出できます。従来は困難だった10µm以下の隙間(「浮き」)を±0.5µmの繰返し精度で検知し、ワークと治具の密着不良による加工不良や設備のダウンタイムの発生を防止します。半導体製造プロセスや精密部品のクランプ工程、研削盤の砥石位置合わせなどで活用され、国際標準のIO-Link通信にも対応したスマートセンサです。
関連記事
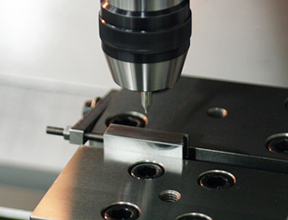
CNCマシニングセンタのツール摩耗検出で、加工精度向上が実現
大手航空宇宙メーカー向けに、精密部品を製造している、精密機械加工メーカー様です。
切削部門のご担当者様より、マシニングセンタによる切削時の、ツールの「摩耗検出」についてご相談いただきました。
工具長補正とは?Gコードの使い方・設定手順・トラブル対策まで徹底解説
CNC加工において「工具長補正」は、加工精度と作業効率を左右する重要な機能です。
工具の長さは種類や交換によって異なるため、Z軸方向の位置を正確に補正しなければ、寸法不良やワーク破損の原因になります。
本記事では、工具長補正の基本概念から、Gコードによる制御方法(G43、G44、G49)、実際の設定方法、さらに現場でよくあるトラブルとその対策までをわかりやすく解説します。
初心者から現場のオペレータまで、日々の加工品質を安定させるために知っておきたい知識を網羅しています。